
Inspection des fixations galvanisées à chaud : guide de l'acheteur
Annie Z
AuteurAvec plus de 25 ans d'expérience dans la production et l'exportation de fixations, nous exploitons notre propre usine de fabrication et nos produits sont exportés vers plus de 50 pays. Nous sommes des experts professionnels des boulons, écrous, rondelles, boulons d'ancrage et fixations sur mesure.
Avant de commander des fixations galvanisées à chaud, veuillez convenir des normes applicables, des critères d'acceptation du revêtement, des systèmes de filetage d'accouplement et des documents d'inspection requis. La galvanisation elle-même ne peut pas définir ces exigences. Ce guide aide les acheteurs à planifier les inspections avant expédition et à la réception. Ce n'est pas une procédure d'inspection complète, ni un programme qui établit l'approbation de conception ou permet la libération des marchandises pour l'installation.
Confirmer les exigences relatives au produit et au revêtement
Expliquez les normes et versions de produit, les dimensions, les matériaux et les niveaux de performance, les spécifications de revêtement, les composants de support et les exigences spécifiques du projet. Il existe différentes plages de spécifications de revêtement :
| Norme | Portée publiée pertinente pour cette demande | Limitation de l'acheteur |
|---|---|---|
| ISO 10684:2004 | Revêtements galvanisés à chaud par centrifugation sur fixations en acier à filetage grossier spécifiées ; M8–M64, avec classes de propriété jusqu'à 10.9 pour les boulons, vis et goujons, et 12 pour les écrous | Les limites de portée ne constituent pas une approbation de chaque combinaison de produit, de qualité et de revêtement. Confirmez le système de filetage et les exigences mécaniques applicables. |
| ASTM F2329/F2329M-15(2023) | Revêtements de zinc appliqués à chaud sur boulons, vis, rondelles, écrous et fixations filetées spéciales en acier au carbone et allié, avec excès de zinc éliminé par centrifugation ou autre manipulation | Vérifiez les exigences produit applicables, le système d'unités spécifié, le lot d'inspection et les essais requis. |
| ISO 1461:2022 | Propriétés générales du revêtement et méthodes d'essai pour les articles en fer et en acier fabriqués ; exclut les produits tels que les fixations pour lesquels des normes spécifiques fournissent des exigences supplémentaires ou différentes | Vérifiez la spécification applicable. Ne l'utilisez pas comme substitut universel à une norme spécifique aux fixations. |
Référez-vous aux descriptions de portée des documents normatifs pertinents.
Les tolérances de filetage peuvent affecter l'acceptation mécanique. La note de portée de l'ISO 10684 identifie des exigences de charge d'épreuve réduites pour les écrous M8 et M10 taraudés surdimensionnés, et des exigences de traction/charge d'épreuve réduites pour les boulons et vis M8 et M10 à filetage sous-dimensionné. Vérifiez les exigences applicables plutôt que de supposer que les valeurs ISO 898 ordinaires s'appliquent sans changement. Cela ne signifie pas que chaque produit M8 ou M10 galvanisé présente la même réduction.
Pour les fixations à haute résistance, obtenez une confirmation technique de la combinaison produit-revêtement et de tout contrôle de processus ou évaluation de fragilisation requis.
L'article sur les connaissances en matière de fragilisation par l'hydrogène. L'épaisseur du revêtement, l'apparence et un contrôle d'assemblage manuel réussi n'établissent pas l'absence de ce risque.
Spécifier la mesure du revêtement et l'inspection visuelle
N'appliquez pas une valeur d'épaisseur à chaque boulon, écrou, rondelle et tige d'ancrage. Exigences pour l'utilisation de produits spécifiés, de tailles, de versions de normes et de critères d'inspection.
Avant l'inspection, enregistrez :
- Définition du lot, sélection de l'échantillon et règles d'acceptation.
- Limitations d'épaisseur applicables et exigences d'échantillon, de zone locale ou de moyenne.
- Méthode de mesure, emplacement et inspection de l'instrument.
- Les résultats et les références d'identification doivent être rapportés.
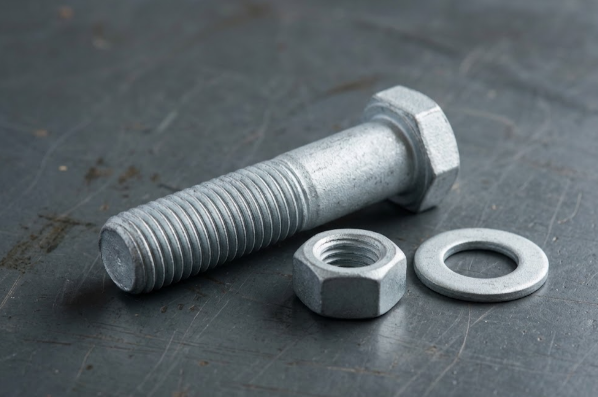
Un appareil de mesure d'épaisseur de revêtement magnétique peut mesurer l'épaisseur du revêtement de zinc sur l'acier de manière non destructive. L'applicabilité, la courbure et la petite surface de mesure de la sonde peuvent affecter les résultats. Suivez les procédures de mesure applicables ; les lectures prises à des endroits pratiques sur de petites fixations ne deviendront pas automatiquement des résultats d'acceptation valides. Veuillez vous référer au guide AGA sur l'épaisseur des revêtements.
Inspectez l'apparence séparément. Les couleurs brillantes, gris mat ou mélangées ne déterminent pas en elles-mêmes la conformité. Selon les règlements d'acceptation et de maintenance prescrits, évaluez la couverture, l'acier exposé, les dommages et l'excès de zinc. L'accumulation de zinc qui entrave l'assemblage ne peut pas être acceptée uniquement en raison de revêtements épais.
Vérifier la compatibilité des filetages et les essais requis
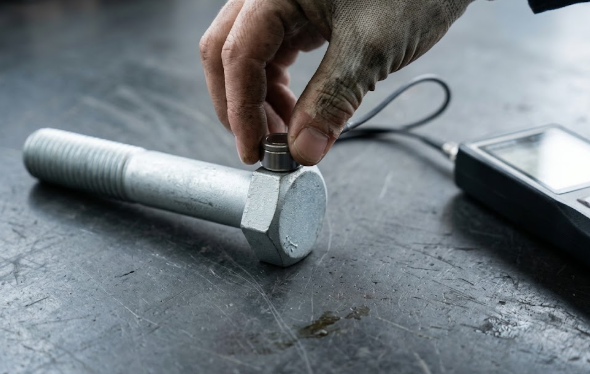
Confirmez le diamètre, le pas, la norme de filetage, le système de tolérance, les exigences relatives à l'écrou d'accouplement et les marquages pertinents. Le surtaraudage est une approche pour accommoder le zinc sur les filetages externes ; ce n'est pas une instruction universelle pour agrandir un écrou. Ne mélangez pas des systèmes de tolérance de filetage incompatibles.
Effectuez trois contrôles différents :
- Inspection d'assemblage : Inspectez les composants d'accouplement désignés dans les conditions d'assemblage requises. Enquêtez sur une résistance incompatible avec cette condition ; ne forcez pas une suspicion de non-conformité.
- Inspection au calibre de filetage : Utilisez les calibres, les étapes d'inspection et les procédures d'acceptation spécifiées par le système de filetage. Il n'y a pas de règle universelle pour le nombre de tours dans ce guide.
- Essai de performance d'assemblage : Effectuez les essais de capacité de rotation spécifiés ou d'autres essais d'assemblage conformément aux spécifications produit ou projet applicables. L'assemblage manuel ne remplace pas l'essai de performance spécifié.
Confirmez les exigences de lubrification avant les essais ou l'installation. Ne coupez pas ou ne rectifiez pas les filetages revêtus, ne remplacez pas les écrous ou n'ajoutez pas de lubrifiants comme méthodes de correction non autorisées pour éviter un mauvais ajustement.
Vérifier la portée et la traçabilité de chaque document
Demandez les exigences documentaires avec la demande. Une commande peut nécessiter plusieurs documents ; un certificat ne couvre pas automatiquement l'assemblage fini.
| Document | Vérifier sa portée | Ne pas supposer qu'il prouve |
|---|---|---|
| Certificat de matière première | Identité du matériau, référence de coulée et résultats réellement rapportés | Propriétés mécaniques de la fixation finie après fabrication, revêtement ou ajustement du filetage |
| Document d'essai mécanique de la fixation finie | Identification du produit et du lot, essais spécifiés, résultats et exigences d'acceptation | Épaisseur du revêtement ou toutes les caractéristiques dimensionnelles |
| Document d'inspection du revêtement | Spécification et édition du revêtement, lot couvert, essais requis et résultats | Chaque exigence matérielle ou mécanique |
| Document d'inspection dimensionnelle et de filetage | Révision du dessin, taille, méthode, résultats et référence d'échantillon ou de lot | Capacité de connexion ou approbation d'installation |
| Liste de colisage et étiquettes d'emballage | Ligne de commande, description, quantité et références d'identification convenues | Conformité sans les preuves d'inspection requises |
Si le type 3.1 de l'EN 10204 est requis, convenez de sa portée produit, de son unité d'inspection, de ses résultats et de ses modalités de validation avant de commander. Il comprend une déclaration de conformité du fabricant et des résultats d'inspection spécifiques, validés par son représentant d'inspection autorisé indépendant du département de fabrication. Ce n'est pas automatiquement un certificat tiers indépendant. Voir l'article BSSA connexe.
La traçabilité exige une relation documentée entre les marchandises livrées et leurs documents, pas seulement un numéro correspondant à un certain endroit du certificat. Les références de coulée d'acier, de lot de fabrication et de lot de galvanisation peuvent différer. Vérifiez les liens nécessaires entre eux, la commande et l'emballage d'origine. Notre guide d'inspection à la réception résout la tâche de correspondance.
Examiner les lots et retenir les écarts non résolus
Appliquez le plan d'inspection convenu à l'identification et à la quantité du produit, aux dimensions, aux filetages, aux revêtements, aux résultats mécaniques requis, aux documents et aux conditions de livraison. L'échantillonnage ne prouve pas que chaque produit a été testé.
Pour les préoccupations de livraison liées à l'humidité, consultez notre guide sur la prévention de la rouille blanche pendant le transport maritime.
Si un résultat échoue à l'exigence convenue, si un document ne peut pas être lié aux marchandises ou si les pièces d'accouplement spécifiées ne s'assemblent pas correctement, identifiez et retenez les marchandises affectées en attendant une disposition autorisée. Conservez les références d'emballage, les photographies, les mesures et l'écart exact.
Le tri, le re-essai, la réparation, le remplacement ou la concession doivent suivre le contrat et la spécification applicable. Conservez les constatations originales et la disposition approuvée ensemble. Un certificat de remplacement seul ne corrige pas un défaut physique.
Envoyer une demande axée sur l'inspection
Fournissez le dessin ou la norme produit et son édition, les dimensions, le matériau et la classe de propriété, la spécification de revêtement, les composants d'accouplement et la quantité par article. Ajoutez les types de documents, les exigences de traçabilité, le plan d'inspection requis et tout point d'arrêt ou de témoin. Consultez notre liste de contrôle de soumission de fixations pour le dossier pré-commande plus large.
Le catalogue de Hotop Fasteners répertorie les boulons HDG, les écrous HDG et les tiges filetées et goujons. Les entrées du catalogue sont des points de départ de demande, pas une confirmation qu'une combinaison particulière ou un service d'inspection est disponible.
Envoyez le dessin, les quantités et les exigences d'inspection à Hotop Fasteners. Demandez une confirmation écrite de la portée d'approvisionnement proposée, des écarts, des documents disponibles, des dispositions d'inspection, des coûts et du calendrier de livraison avant de passer une commande.
Related News
Other news you might be interested in
Types de boulons d'ancrage : ancrages coulés en place vs ancrages post-installés
Les boulons d'ancrage ne forment pas une seule famille de produits. Ce guide distingue les ancrages coulés en place (en J, en L, à tête et à plaque) des systèmes post-installés (à expansion, à manchon, à vis et adhésifs), et explique comment interpréter les tailles entre eux.
Boulons en acier inoxydable A2-70 vs A4-80 : différences et vérifications de substitution
Comparez les boulons en acier inoxydable A2-70 et A4-80 selon la nuance et la classe de propriété. Vérifiez les valeurs de résistance, l'approbation de substitution, l'exposition à la corrosion et les pièces d'accouplement.
Want to know more?
Get in touch with us for more information about our services and products.