
Inspeção de Fixadores Galvanizados por Imersão a Quente: Guia do Comprador
Annie Z
AutorCom mais de 25 anos de experiência na produção e exportação de fixadores, operamos nossa própria fábrica e nossos produtos são exportados para mais de 50 países. Somos especialistas profissionais em parafusos, porcas, arruelas, chumbadores e fixadores personalizados.
Antes de encomendar fixadores galvanizados por imersão a quente, é necessário acordar as normas aplicáveis, os critérios de aceitação do revestimento, os sistemas de rosca correspondentes e os registos de inspeção exigidos. A galvanização em si não pode definir estes requisitos. Este guia ajuda os compradores a planear as inspeções antes da expedição e na receção. Não é um procedimento de inspeção completo, nem um programa que ligue a aprovação do projeto ou permita a libertação de mercadorias para instalação.
Confirmar os requisitos do produto e do revestimento
Explicar as normas e versões do produto, dimensões, materiais e classes de propriedade, especificações de revestimento, componentes de apoio e requisitos específicos do projeto. Existem diferentes gamas de especificações de revestimento:
| Norma | Âmbito publicado relevante para esta consulta | Limitação do comprador |
|---|---|---|
| ISO 10684:2004 | Revestimentos galvanizados centrifugados por imersão a quente em fixadores de aço especificados com rosca grossa; M8–M64, com classes de propriedade até 10.9 para parafusos, parafusos de máquina e prisioneiros, e 12 para porcas | Os limites do âmbito não constituem aprovação de cada produto, grau e combinação de revestimento. Confirmar o sistema de rosca e os requisitos mecânicos aplicáveis. |
| ASTM F2329/F2329M-15(2023) | Revestimentos de zinco por imersão a quente em parafusos, porcas, anilhas e fixadores roscados especiais de aço carbono e liga, com excesso de zinco removido por centrifugação ou outro manuseamento | Verificar os requisitos do produto aplicável, o sistema de unidades especificado, o lote de inspeção e os ensaios exigidos. |
| ISO 1461:2022 | Propriedades gerais do revestimento e métodos de ensaio para artigos de ferro e aço fabricados; exclui produtos como fixadores onde normas específicas fornecem requisitos adicionais ou diferentes | Verificar a especificação aplicável. Não utilizar como substituto universal de uma norma específica para fixadores. |
Consultar as descrições do âmbito dos documentos normativos relevantes.
As tolerâncias de rosca podem afetar a aceitação mecânica. A nota de âmbito da ISO 10684 identifica requisitos reduzidos de carga de prova para porcas M8 e M10 com rosca sobredimensionada e requisitos reduzidos de tração/carga de prova para parafusos e parafusos de máquina M8 e M10 com rosca subdimensionada. Verificar os requisitos aplicáveis em vez de assumir que os valores normais da ISO 898 se aplicam sem alterações. Isto não significa que todos os produtos galvanizados M8 ou M10 tenham a mesma redução.
Para fixadores de alta resistência, obter confirmação técnica da combinação produto-e-revestimento e de quaisquer controlos de processo ou avaliação de fragilização necessários.
O artigo sobre fragilização por hidrogénio. A espessura do revestimento, o aspeto e uma verificação bem-sucedida de montagem manual não estabelecem a ausência desse risco.
Especificar a medição do revestimento e a inspeção visual
Não aplicar um valor de espessura a cada parafuso, porca, anilha e varão de ancoragem. Requisitos para utilização de produtos especificados, tamanhos, versões de normas e critérios de inspeção.
Antes da inspeção, registar:
- Definição do lote, seleção da amostra e regras de aceitação.
- Limitações de espessura aplicáveis e requisitos de amostra, área local ou média.
- Método de medição, localização e verificação do instrumento.
- Os resultados e as referências de identificação devem ser reportados.
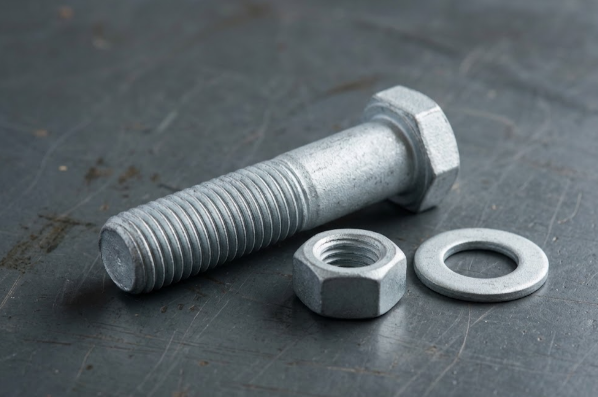
Um medidor magnético de espessura de revestimento pode medir a espessura do revestimento de zinco em aço de forma não destrutiva. A aplicabilidade, a curvatura e a pequena superfície de medição da sonda podem afetar os resultados. Seguir os procedimentos de medição aplicáveis; leituras efetuadas em locais convenientes em pequenos fixadores não se tornam automaticamente resultados de aceitação válidos. Consultar o Guia de Espessura de Revestimento da AGA.
Inspecionar o aspeto separadamente. Cores brilhantes, cinzento fosco ou misturadas não determinam por si só a conformidade. De acordo com os regulamentos de aceitação e manutenção prescritos, avaliar a cobertura, o aço exposto, os danos e o excesso de zinco. O acúmulo de zinco que dificulta a montagem não pode ser aceite apenas devido a revestimentos espessos.
Verificar roscas de compatibilidade e ensaios exigidos
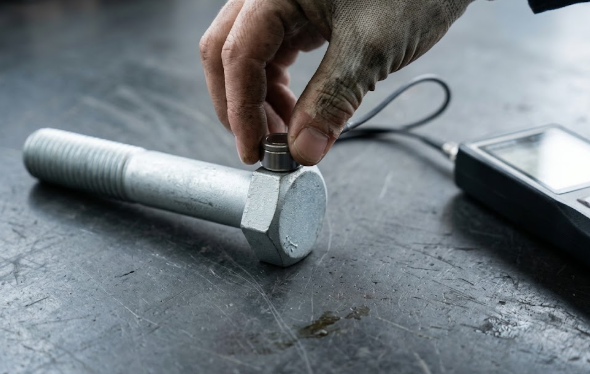
Confirmar o diâmetro, passo, norma de rosca, sistema de tolerâncias, requisitos da porca de ajuste e marcações relevantes. O sobretornamento é uma abordagem para acomodar o zinco em roscas externas; não é uma instrução universal para alargar qualquer porca. Não misturar sistemas incompatíveis de tolerância de rosca.
Manter três verificações distintas:
- Inspeção de montagem: Inspecionar os componentes de acoplamento designados nas condições de montagem exigidas. Investigar resistência inconsistente com esta condição; não forçar suspeitas de incompatibilidade.
- Inspeção com calibres de rosca: Utilizar os calibres, etapas de inspeção e procedimentos de aceitação especificados pelo sistema de rosca. Não existe uma regra universal para o número de voltas neste guia.
- Ensaio de desempenho de montagem: Realizar ensaios especificados de capacidade de rotação ou outros ensaios de montagem de acordo com as especificações aplicáveis do produto ou projeto. A montagem manual não substitui o ensaio de desempenho especificado.
Confirmar os requisitos de lubrificação antes de ensaiar ou instalar. Não cortar ou retificar roscas revestidas, substituir porcas ou adicionar lubrificantes como métodos de correção não autorizados para evitar mau ajuste.
Verificar o âmbito e a rastreabilidade de cada registo
Solicitar os requisitos documentais com a consulta. Uma encomenda pode necessitar de vários registos; um certificado não cobre automaticamente o conjunto acabado.
| Registo | Verificar o seu âmbito | Não assumir que prova |
|---|---|---|
| Certificado de matéria-prima | Identidade do material, referência da colhida e os resultados efetivamente reportados | Propriedades mecânicas do fixador acabado após fabrico, revestimento ou ajuste de rosca |
| Registo de ensaio mecânico do fixador acabado | Identificação do produto e do lote, ensaios especificados, resultados e requisitos de aceitação | Espessura do revestimento ou todas as características dimensionais |
| Registo de inspeção do revestimento | Especificação e edição do revestimento, lote coberto, ensaios exigidos e resultados | Todos os requisitos de material ou mecânicos |
| Registo de inspeção dimensional e de rosca | Revisão do desenho, tamanho, método, resultados e referência de amostra ou lote | Capacidade de ligação ou aprovação de instalação |
| Lista de embalagem e rótulos da embalagem | Linha da encomenda, descrição, quantidade e referências de identificação acordadas | Conformidade sem a evidência de inspeção exigida |
Se for exigido o EN 10204 Tipo 3.1, acordar o âmbito do produto, a unidade de inspeção, os resultados e as disposições de validação antes de encomendar. Inclui uma declaração de conformidade do fabricante e resultados de inspeção específicos, validados pelo seu representante autorizado de inspeção, independente do departamento de fabrico. Não é automaticamente um certificado de terceiros independente. Ver o artigo relacionado da BSSA.
A rastreabilidade exige uma relação registada entre as mercadorias entregues e os seus registos, não apenas um número correspondente num determinado local do certificado. As referências da colhida de aço, do lote de fabrico e do lote de galvanização podem diferir. Verificar as ligações necessárias entre elas, a encomenda e a embalagem original. O nosso guia de inspeção na receção resolve a tarefa de correspondência.
Rever lotes e reter diferenças não resolvidas
Aplicar o plano de inspeção acordado à identificação e quantidade do produto, dimensões, roscas, revestimentos, resultados mecânicos exigidos, documentos e condições de entrega. A amostragem não prova que todos os produtos foram ensaiados.
Para preocupações de entrega relacionadas com humidade, consultar o nosso guia para prevenir ferrugem branca durante o transporte marítimo.
Se um resultado falhar o requisito acordado, um documento não puder ser ligado às mercadorias ou os componentes de acoplamento especificados não montarem corretamente, identificar e reter as mercadorias afetadas até uma disposição autorizada. Preservar referências de embalagem, fotografias, medições e a discrepância exata.
A triagem, o reensaio, a reparação, a substituição ou a concessão devem seguir o contrato e a especificação aplicável. Manter os resultados originais e a disposição aprovada juntos. Um certificado de substituição por si só não corrige um defeito físico.
Enviar uma consulta focada na inspeção
Fornecer o desenho ou a norma do produto e a edição, dimensões, material e classe de propriedade, especificação de revestimento, componentes de acoplamento e quantidade por item. Adicionar tipos de documentos, requisitos de rastreabilidade, o plano de inspeção exigido e quaisquer pontos de testemunha ou de retenção. Consultar a nossa lista de verificação de submissão de fixadores para o pacote pré-encomenda mais amplo.
O catálogo da Hotop Fasteners lista parafusos HDG, porcas HDG e varões roscados e prisioneiros. As entradas do catálogo são pontos de partida para consulta, não confirmação de que uma combinação específica ou serviço de inspeção está disponível.
Enviar o desenho, quantidades e requisitos de inspeção para a Hotop Fasteners. Solicitar confirmação escrita do âmbito de fornecimento proposto, desvios, documentos disponíveis, disposições de inspeção, custos e prazo de entrega antes de efetuar uma encomenda.
Related News
Other news you might be interested in
Tipos de Parafusos de Ancoragem: Chumbadores Moldados vs. Pós-Instalados
Os parafusos de ancoragem não são uma única família de produtos. Este guia separa os chumbadores moldados em J, L, de cabeça e de placa dos sistemas pós-instalados de cunha, luva, parafuso e adesivos, e explica como ler os tamanhos entre eles.
Parafusos de Aço Inoxidável A2-70 vs A4-80: Diferenças e Verificações de Substituição
Compare parafusos de aço inoxidável A2-70 e A4-80 por grau e classe de propriedade. Verifique valores de resistência, aprovação de substituição, exposição à corrosão e peças de acoplamento.
Want to know more?
Get in touch with us for more information about our services and products.