
Inspección de Fijaciones Galvanizadas en Caliente: Guía del Comprador
Annie Z
AutorCon más de 25 años de experiencia en la producción y exportación de elementos de fijación, operamos nuestra propia planta de fabricación y nuestros productos se exportan a más de 50 países. Somos expertos profesionales en pernos, tuercas, arandelas, pernos de anclaje y elementos de fijación personalizados.
Antes de solicitar elementos de fijación galvanizados en caliente, acuerde las normas aplicables, los criterios de aceptación del recubrimiento, los sistemas de rosca de acoplamiento y los registros de inspección requeridos. La galvanización en sí misma no puede definir estos requisitos. Esta guía ayuda a los compradores a planificar las inspecciones previas al envío y de recepción. No es un procedimiento de inspección completo, ni es un programa que conecte la aprobación del diseño o permita la liberación de mercancías para su instalación.
Confirmar los requisitos del producto y del recubrimiento
Explique las normas y versiones del producto, las dimensiones, los materiales y los niveles de rendimiento, las especificaciones del recubrimiento, los componentes de soporte y los requisitos específicos del proyecto. Existen diferentes rangos de especificaciones de recubrimiento:
| Norma | Alcance publicado relevante para esta consulta | Limitación del comprador |
|---|---|---|
| ISO 10684:2004 | Recubrimientos galvanizados centrifugados en caliente sobre elementos de fijación de acero especificados con rosca gruesa; M8–M64, con clases de propiedad hasta 10.9 para pernos, tornillos y espárragos, y 12 para tuercas | Los límites del alcance no son una aprobación de cada combinación de producto, grado y recubrimiento. Confirme el sistema de rosca y los requisitos mecánicos aplicables. |
| ASTM F2329/F2329M-15(2023) | Recubrimientos de zinc en caliente sobre pernos, tornillos, arandelas, tuercas y elementos de fijación roscados especiales de acero al carbono y aleado, con el exceso de zinc eliminado por centrifugado u otro manejo | Verifique los requisitos del producto aplicable, el sistema de unidades especificado, el lote de inspección y las pruebas requeridas. |
| ISO 1461:2022 | Propiedades generales del recubrimiento y métodos de ensayo para artículos de hierro y acero fabricados; excluye productos como elementos de fijación donde normas específicas proporcionan requisitos adicionales o diferentes | Verifique la especificación aplicable. No la utilice como un sustituto universal de una norma específica para elementos de fijación. |
Consulte las descripciones del alcance de los documentos normativos relevantes.
Las tolerancias de rosca pueden afectar la aceptación mecánica. La nota de alcance de la ISO 10684 identifica requisitos reducidos de carga de prueba para tuercas M8 y M10 con rosca sobredimensionada, y requisitos reducidos de tracción/prueba de carga para pernos y tornillos M8 y M10 con rosca subdimensionada. Verifique los requisitos aplicables en lugar de asumir que los valores ordinarios de la ISO 898 se aplican sin cambios. Esto no significa que cada producto M8 o M10 galvanizado tenga la misma reducción.
Para elementos de fijación de alta resistencia, obtenga confirmación técnica de la combinación producto-revestimiento y de cualquier control de proceso o evaluación de fragilidad requerida.
El artículo de conocimiento sobre fragilización por hidrógeno. El espesor del recubrimiento, la apariencia y una verificación exitosa de ensamblaje manual no establecen la ausencia de ese riesgo.
Especificar la medición del recubrimiento y la inspección visual
No aplique un valor de espesor a cada perno, tuerca, arandela y varilla de anclaje. Requisitos para el uso de productos especificados, tamaños, versiones de norma y criterios de inspección.
Antes de la inspección, registre:
- Definición del lote, selección de muestras y reglas de aceptación.
- Limitaciones de espesor aplicables y requisitos de muestra, área local o promedio.
- Método de medición, ubicación e inspección del instrumento.
- Los resultados y las referencias de identificación deben ser reportados.
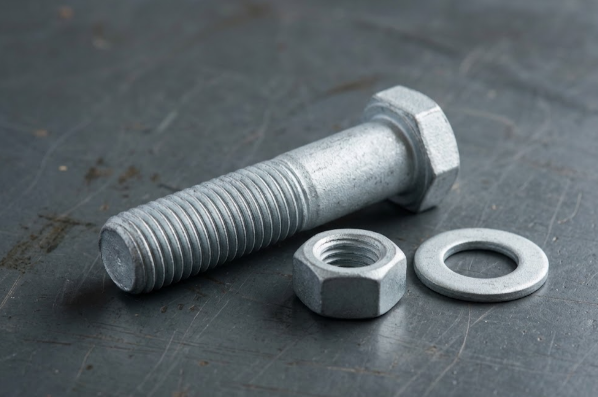
Un medidor magnético de espesor de recubrimiento puede medir el espesor del recubrimiento de zinc sobre acero de forma no destructiva. La aplicabilidad, la curvatura y la pequeña superficie de medición de la sonda pueden afectar los resultados. Siga los procedimientos de medición aplicables; Las lecturas tomadas en ubicaciones convenientes en elementos de fijación pequeños no se convertirán automáticamente en resultados de aceptación válidos. Consulte la Guía de Espesor de Recubrimiento de la AGA.
Inspeccione la apariencia por separado. Los colores brillantes, gris mate o mixtos por sí mismos no determinan el cumplimiento. De acuerdo con las regulaciones de aceptación y mantenimiento prescritas, evalúe la cobertura, el acero expuesto, el daño y el exceso de zinc. La acumulación de zinc que impide el ensamblaje no puede ser aceptada únicamente debido a recubrimientos gruesos.
Verificar la compatibilidad de las roscas y las pruebas requeridas
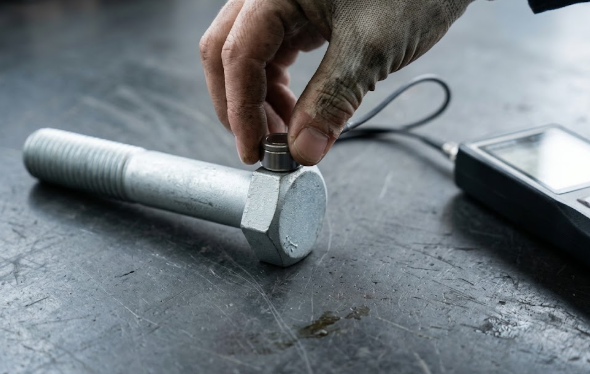
Confirme el diámetro, paso, norma de rosca, sistema de tolerancia, requisitos de la tuerca de acoplamiento y marcas relevantes. El sobremachado es un enfoque para acomodar el zinc en roscas externas; no es una instrucción universal para agrandar cualquier tuerca. No mezcle sistemas incompatibles de tolerancia de rosca.
Mantenga tres controles diferentes:
- Inspección de ensamblaje: Inspeccione los componentes de acoplamiento designados bajo las condiciones de ensamblaje requeridas. Investigue la resistencia que sea inconsistente con esta condición; No fuerce la sospecha de desajuste.
- Inspección con calibre de rosca: Utilice los calibres, etapas de inspección y procedimientos de aceptación especificados por el sistema de rosca. No hay una regla universal para el número de vueltas en esta guía.
- Prueba de rendimiento del ensamblaje: Realice pruebas de capacidad de rotación especificadas u otras pruebas de ensamblaje de acuerdo con las especificaciones del producto o proyecto aplicables. El ensamblaje manual no es un sustituto de la prueba de rendimiento especificada.
Confirme los requisitos de lubricación antes de las pruebas o la instalación. No corte ni esmerile las roscas recubiertas, reemplace tuercas ni agregue lubricantes como métodos de fijación no autorizados para prevenir un ajuste deficiente.
Verificar el Alcance y la Trazabilidad de Cada Registro
Solicite los requisitos de documentación con la consulta. Un pedido puede necesitar varios registros; un certificado no cubre automáticamente el ensamblaje terminado.
| Registro | Verifique su alcance | No asuma que prueba |
|---|---|---|
| Certificado de materia prima | Identidad del material, referencia de la colada y los resultados realmente informados | Propiedades mecánicas del elemento de fijación terminado después de la fabricación, el recubrimiento o el ajuste de la rosca |
| Registro de ensayo mecánico del elemento de fijación terminado | Identificación del producto y del lote, ensayos especificados, resultados y requisitos de aceptación | Espesor del recubrimiento o todas las características dimensionales |
| Registro de inspección del recubrimiento | Especificación y edición del recubrimiento, lote cubierto, ensayos requeridos y resultados | Cada requisito material o mecánico |
| Registro de inspección dimensional y de rosca | Revisión del dibujo, tamaño, método, resultados y referencia de muestra o lote | Capacidad de conexión o aprobación de instalación |
| Lista de empaque y etiquetas del paquete | Línea del pedido, descripción, cantidad y referencias de identificación acordadas | Conformidad sin la evidencia de inspección requerida |
Si se requiere EN 10204 Tipo 3.1, acuerde su alcance de producto, unidad de inspección, resultados y arreglos de validación antes de ordenar. Incluye una declaración de cumplimiento del fabricante y resultados de inspección específicos, validados por su representante de inspección autorizado independiente del departamento de fabricación. No es automáticamente un certificado de terceros independiente. Consulte el artículo relacionado de BSSA.
La trazabilidad requiere una relación registrada entre los bienes entregados y sus registros, no solo un número coincidente en una ubicación determinada del certificado. Las referencias de la colada de acero, el lote de fabricación y el lote de galvanización pueden diferir. Verifique los vínculos necesarios entre ellos, el pedido y el paquete original. Nuestra guía de inspección de recepción resuelve la tarea de coincidencia.
Revisar lotes y retener diferencias no resueltas
Aplique el plan de inspección acordado a la identificación y cantidad del producto, dimensiones, roscas, recubrimientos, resultados mecánicos requeridos, documentos y condiciones de entrega. El muestreo no prueba que cada producto haya sido probado.
Para preocupaciones de entrega relacionadas con la humedad, consulte nuestra guía para prevenir la oxidación blanca durante el transporte marítimo.
Si un resultado falla el requisito acordado, un documento no puede vincularse a los bienes o los componentes de acoplamiento especificados no se ensamblan correctamente, identifique y retenga los bienes afectados pendientes de una disposición autorizada. Preserve las referencias del paquete, fotografías, mediciones y la discrepancia exacta.
La clasificación, el reensayo, la reparación, el reemplazo o la concesión deben seguir el contrato y la especificación aplicable. Mantenga los hallazgos originales y la disposición aprobada juntos. Un certificado de reemplazo por sí solo no corrige un defecto físico.
Envíe una Consulta Centrada en la Inspección
Proporcione el dibujo o la norma del producto y su edición, dimensiones, material y clase de propiedad, especificación del recubrimiento, componentes de acoplamiento y cantidad por artículo. Agregue tipos de documentos, requisitos de trazabilidad, el plan de inspección requerido y cualquier punto de control o de presencia. Consulte nuestra lista de verificación de presentación de elementos de fijación para el paquete previo al pedido más amplio.
El catálogo de Hotop Fasteners enumera pernos HDG, tuercas HDG y varillas roscadas y espárragos. Las entradas del catálogo son puntos de partida para la consulta, no una confirmación de que una combinación particular o un servicio de inspección esté disponible.
Envíe el dibujo, las cantidades y los requisitos de inspección a Hotop Fasteners. Solicite confirmación por escrito del alcance propuesto del suministro, desviaciones, documentos disponibles, arreglos de inspección, costos y tiempo de entrega antes de realizar un pedido.
Related News
Other news you might be interested in
Tipos de pernos de anclaje: anclajes de colocación en obra vs. post-instalados
Los pernos de anclaje no son una sola familia de productos. Esta guía distingue entre los anclajes de colocación en obra: tipo J, tipo L, con cabeza y de placa, y los sistemas post-instalados: de cuña, de manguito, de tornillo y adhesivos, y explica cómo leer los tamaños en todos ellos.
Pernos de acero inoxidable A2-70 vs A4-80: Diferencias y comprobaciones de sustitución
Compare los pernos de acero inoxidable A2-70 y A4-80 según el grado y la clase de propiedad. Verifique los valores de resistencia, la aprobación de sustitución, la exposición a la corrosión y las piezas de acoplamiento.
Want to know more?
Get in touch with us for more information about our services and products.